Nell’industria ci sono costi che finiscono facilmente sotto i riflettori, come energia, materie prime, personale e logistica. Poi ci sono costi distribuiti tra ordini ricorrenti, consegne, noleggi, emergenze operative e piccoli fermi produttivi. L’azoto tecnico rientra spesso in questa seconda categoria: indispensabile in molte lavorazioni, ma raramente analizzato con la stessa attenzione riservata ad altri fattori produttivi.
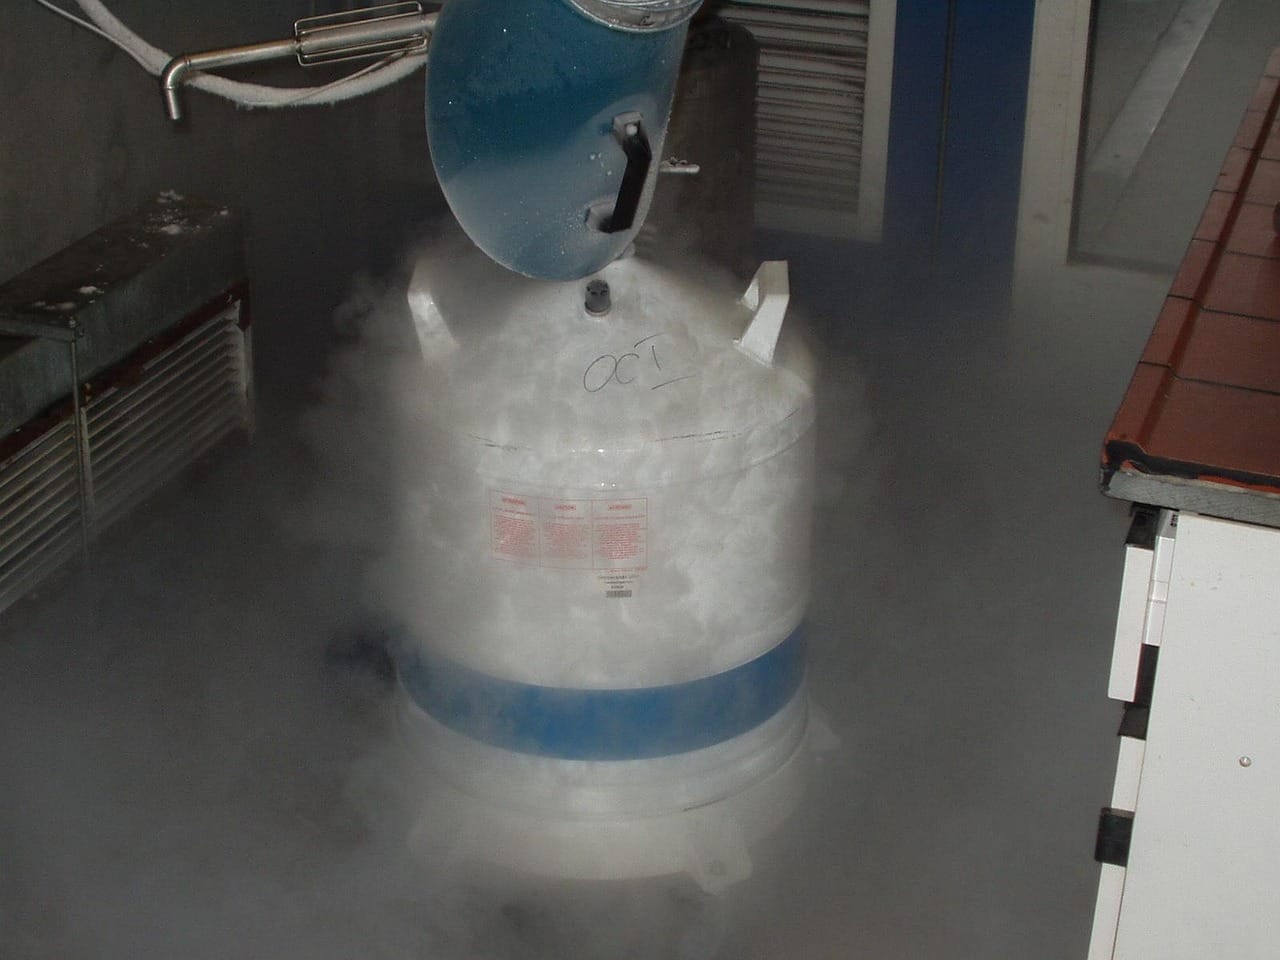
Usato per inertizzazione, confezionamento in atmosfera modificata, taglio laser, trattamenti termici, elettronica, farmaceutica, industria alimentare e molte altre applicazioni, l’azoto è una presenza discreta ma strategica. Il punto è che il suo costo reale non coincide quasi mai con il prezzo indicato in fattura. Quando l’approvvigionamento avviene tramite bombole, pacchi bombola o azoto liquido sfuso, entrano in gioco variabili meno evidenti: trasporto, stoccaggio, movimentazione interna, perdite, gestione delle scorte, sicurezza e continuità di fornitura.
Quando il costo non è solo il gas
Il modello tradizionale ha un’apparente semplicità: si acquista azoto da un fornitore esterno e lo si riceve quando serve. Ma questa semplicità, nei contesti produttivi continui o semi-continui, può nascondere inefficienze. Le bombole devono essere ordinate, consegnate, movimentate, collegate e sostituite. I serbatoi criogenici richiedono spazio, gestione, controlli e possono subire perdite per evaporazione. In entrambi i casi, l’azienda dipende da una catena esterna che deve funzionare senza interruzioni.
Il problema emerge quando il gas non arriva, quando una bombola termina nel momento meno opportuno o quando la pressione disponibile non è adeguata al processo. Anche un fermo breve può incidere sul margine se blocca una linea, rallenta un turno o impone una ripartenza non programmata. Per questo, parlare di azoto tecnico significa parlare di continuità produttiva, non solo di fornitura.
Il Total Cost of Ownership cambia la prospettiva
Per capire quanto costa davvero l’azoto, il parametro più utile è il Total Cost of Ownership, cioè il costo totale di possesso e gestione. Nel caso del gas tecnico, questo approccio permette di superare la logica del prezzo unitario e di valutare l’intero impatto economico del modello di approvvigionamento.
Nel TCO rientrano il prezzo del gas, i costi di consegna, l’eventuale noleggio delle bombole o dei sistemi di stoccaggio, le perdite, lo spazio occupato, la gestione amministrativa degli ordini, la movimentazione interna, la sicurezza, il rischio di stock-out e il costo dei fermi. A questi elementi si aggiunge un tema spesso sottovalutato: la purezza. Acquistare azoto con una purezza superiore a quella realmente necessaria può significare pagare più del dovuto per una specifica che il processo non richiede.
È qui che il confronto con la generazione autonoma diventa interessante. Un generatore di azoto in loco trasforma una spesa variabile, soggetta a consegne e disponibilità esterna, in un sistema produttivo integrato nello stabilimento. L’investimento iniziale va valutato con attenzione, ma il confronto corretto non è tra “comprare gas” e “comprare una macchina”: è tra due modelli di gestione del rischio, dei costi e della continuità operativa.
PSA: perché la tecnologia rende più competitivo l’azoto autoprodotto
La tecnologia PSA, Pressure Swing Adsorption, è una delle soluzioni più diffuse per generare azoto direttamente in azienda. Il principio tecnico è basato sulla separazione delle molecole presenti nell’aria compressa: l’ossigeno viene trattenuto da un setaccio molecolare al carbonio, mentre l’azoto viene reso disponibile al livello di purezza richiesto. Nei sistemi a due torri, una torre lavora in fase di separazione mentre l’altra si rigenera, consentendo una produzione quasi continua.
Il punto forte della PSA è la possibilità di produrre azoto secondo le esigenze effettive dell’applicazione, senza dipendere da forniture esterne. Per i generatori PSA livelli di purezza che possono arrivare fino al 99,999%, con portate adatte anche ad applicazioni industriali esigenti.
Questa flessibilità è decisiva. Non tutte le lavorazioni richiedono la stessa purezza: alcune applicazioni possono lavorare con percentuali più basse, altre necessitano di standard molto elevati. Dimensionare correttamente purezza, portata e pressione significa evitare sprechi e costruire un sistema coerente con il processo reale.
L’annuario 2025 di Truenumbers
Tutti i dati che hanno segnato l’anno in un unico volume di 200 pagine. Grafici, analisi e zero opinioni. Solo fatti supportati da dati ufficiali.
Scopri i contenutiIl break-even non è solo una formula finanziaria
Quando si valuta un generatore di azoto, la domanda più comune riguarda il tempo di rientro dell’investimento. Ma il break-even non dipende solo dal prezzo della macchina. Dipende dal consumo annuo di azoto, dal costo attuale della fornitura, dalla frequenza delle consegne, dalle perdite, dalla pressione richiesta, dal livello di purezza, dal costo dell’energia elettrica e dall’efficienza del sistema di aria compressa che alimenta il generatore.
Le nuove tecnologie PSA rendono questo calcolo sempre più interessante perché lavorano sull’efficienza complessiva del processo. Ci sono, ad esempio, sistemi capaci di ottimizzare il ciclo PSA in base alla domanda effettiva, evitando consumo inutile di aria compressa e riducendo i costi energetici.
In termini industriali, questo significa che il rientro dell’investimento può diventare più rapido quando il consumo di azoto è costante, quando le consegne esterne sono frequenti, quando la logistica pesa molto sul costo finale o quando il fermo linea rappresenta un rischio economico rilevante. Il break-even, quindi, non è un numero astratto: è la fotografia di quanto l’azienda stia già pagando per un modello meno controllabile.
La generazione in loco come scelta di autonomia industriale
Autoprodurre azoto non significa soltanto ridurre una voce di spesa. Significa portare dentro lo stabilimento una parte del controllo produttivo. Il gas viene generato quando serve, nella quantità richiesta e con la purezza adeguata. Si riduce la dipendenza dalle consegne, si semplifica la gestione delle scorte e si limita il rischio di interruzioni dovute alla mancanza di gas.
Naturalmente, la generazione in loco richiede una valutazione tecnica corretta. L’aria compressa in ingresso deve essere pulita e secca, perché umidità e contaminanti possono compromettere la qualità dell’azoto e danneggiare i componenti del sistema PSA. Per questo il generatore non va visto come una macchina isolata, ma come parte di un impianto che comprende compressore, trattamento dell’aria, filtrazione, controllo del punto di rugiada e manutenzione.
È proprio questa visione di sistema a fare la differenza tra un investimento efficace e una scelta solo apparentemente conveniente. Se il generatore è dimensionato male, se la purezza richiesta è sovrastimata o se l’aria compressa non è trattata correttamente, il vantaggio economico può ridursi. Se invece l’impianto viene progettato sui consumi reali, il beneficio può essere molto concreto.
Dal costo variabile all’asset produttivo
Il caso dell’azoto tecnico è emblematico perché mostra come molte aziende possano migliorare i margini non solo acquistando meglio, ma ripensando il modo in cui producono e gestiscono le risorse critiche. In un bilancio industriale, il gas può sembrare una voce ordinaria; nella pratica, può incidere su efficienza, continuità, qualità e capacità di pianificazione.
La generazione autonoma porta il ragionamento su un altro livello: non si tratta più di subire una fornitura, ma di trasformare l’azoto in una risorsa controllata. Per le realtà manifatturiere che vogliono intervenire su una voce di costo spesso sottovalutata, scegliere generatori di azoto in loco affidabili, efficienti e pronti all’uso significa lavorare su un margine operativo concreto, riducendo sprechi nascosti e aumentando l’autonomia dello stabilimento.